
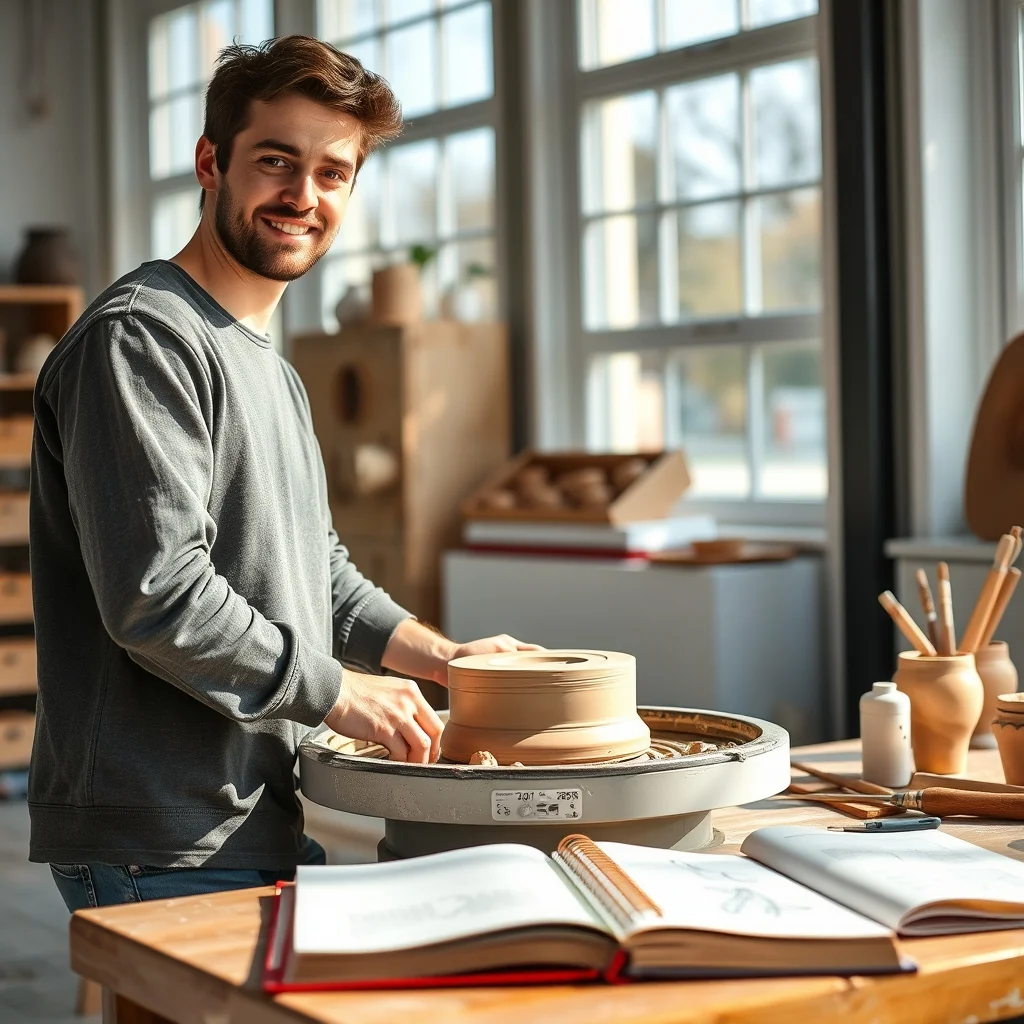
Seramik tornası, dönen dairesel bir başlık üzerinde ıslak çamuru merkezcil kuvvet ve el hareketleriyle yuvarlak, simetrik kaplara dönüştürmeye yarayan köklü bir el sanatı aracıdır. Günlük hayatımızda kullandığımız seramik fincanlardan estetik vazalara kadar pek çok ürünün üretiminde başrol oynayan seramik tornası, çamurla kurulan dokunsal teması sanata dönüştüren en temel araçtır.
- Seramik tornasının çalışma prensibini ve temel aksamlarını kavramak
- Çark başındaki çalışma için gerekli olan araç gereçleri ve çamur hazırlığını öğrenmek
- Çarkta form vermenin 6 kritik aşamasını adım adım uygulamak
- Tornalama (rötuş) ve deri sertliğindeki kil işleme tekniklerini ustalıkla kullanmak
- Form verme sırasında karşılaşılan hataları tespit edip düzeltmek
- Doğruluk: Çarkta başarının %80’i doğru çamur yoğurma ve kusursuz merkezlemeye bağlıdır.
- Teknik: Eller her zaman birbiriyle temas hâlinde olmalı, dönme hızı aşamaya göre ayarlanmalıdır.
- Kıvam: Tornada çalışmak için plastisitesi yüksek, homojen ve havası alınmış çamur tercih edilmelidir.
Seramik Tornası (Çömlekçi Çarkı) Nedir ve Nasıl Çalışır?
Seramik tornası, tarih boyunca çömlekçi çarkı olarak da bilinen ve kile dönel eksende biçim vermeyi sağlayan en eski üretim araçlarından biridir. İnsanlığın yerleşik hayata geçişinden bu yana mutfak kapları, depolama küpleri ve dini objelerin yapımında kullanılan bu sistem, temel mekanik prensip olarak dairesel dönme hareketinden faydalanır. Günümüzde geleneksel ayakla çevrilen (tepme) çarkların yerini büyük oranda hız ayarlı, sessiz çalışan elektrikli seramik tornaları almıştır.
Çarkın çalışma mantığı son derece yalındır: Merkezdeki dairesel tabla sabit bir hızda dönerken, seramik sanatçısı ıslak kil kütlesine avuç içleri ve parmaklarıyla basınç uygular. Dönüşün yarattığı merkezcil kuvvet, uygulanan elle yönlendirilerek çamurun yukarı doğru yükselmesini, genişlemesini veya daralmasını sağlar. Simetrik bir form elde etmenin tek yolu, kilin çarkın tam dönme ekseninde sabitlenmesidir.
Seramik Tornasının Temel Bölümleri
Modern bir elektrikli seramik tornasını doğru kullanabilmek için cihazın ana yapı parçalarını tanımak büyük önem taşır. Her parça, form verme sürecinde belirli bir fonksiyona hizmet eder:
- Torna Başlığı (Tabla): Genellikle alüminyum veya döküm demirden yapılan, üzerine çamurun sabitlendiği dairesel ve düz platformdur. Üzerinde genellikle merkezlemeyi kolaylaştıran halkan çizgiler yer alır.
- Motor ve Sürücü Sistemi: Tablanın dakikadaki devir sayısını (RPM) belirleyen güç ünitesidir. Kaliteli tornalarda yüksek tork sağlayan sessiz motorlar kullanılır.
- Hız Pedalı: Çalışma esnasında eller serbest olduğu için dönme hızını ayağınızla hassas bir şekilde kontrol etmenizi sağlar.
- Su Tepsisi (Chok / Splash Pan): Dönme esnasında etrafa sıçrayan su ve çamur artıklarını toplayan, temizlenebilir koruyucu plastik haznedir.
Seramik Tornasında Form Verme İçin Gerekli Malzemeler
Tornada akıcı bir çalışma deneyimi yaşamak için ihtiyaç duyulan yardımcı araçların el altında hazır bulunması gerekir. Doğru ekipman kullanımı, biçimlendirme sürecini doğrudan kolaylaştırır.
| Malzeme / Araç | İşlevi | Kullanım Amacı |
|---|---|---|
| Tornalık Çamur (Kil) | Temel Hammadde | Plastisitesi yüksek, homojen yapıda vakumlu çamur kütlesi. |
| Çömlekçi Süngeri | Nem ve Biçim Kontrolü | Çamuru ıslatmak ve formun içindeki biriken suyu çekmek. |
| Misina / Kesme Teli | Aygıt Ayrımı | Form bitiminde ürünü torna başlığından keserek ayırmak. |
| Ahşap ve Metal Sistreler | Form Verme ve Düzleme | Duvarları düzeltmek, fazla çamuru kazımak ve açı vermek. |
| Rötuş Bıçakları & Dip Alma Araçları | Tornalama (Trimming) | Deri sertliğindeki formun tabanına ayak oyuğu açmak. |
Çark Başına Geçmeden Önce: Çamur Hazırlığı ve Yoğurma
Seramik tornasında başarılı bir form çıkarmanın gizli kahramanı, iyi yoğrulmuş bir çamurdur. Ambalajından doğrudan çıkarılan çamur genellikle homojen nem dağılımına sahip değildir ve içinde mikro hava kabarcıkları barındırır. Hava kabarcığı içeren bir çamur torna üzerinde dönerken yalpalama yapar ve fırınlama esnasında patlamalara yol açabilir.
Çamur yoğurma işleminde en yaygın iki teknik kullanılır: Yaban Domuzu Başı (Boğa Başı) Yoğurma ve Spiral Yoğurma. Yoğurma esnasında avuç içlerinin alt kısmı kullanılarak kil öne doğru bastırılır ve katlanır. Bu hareket çamurdaki havayı dışarı atar ve nemin her noktaya eşit yayılmasını sağlar. Yoğrulmuş çamurdan avuç içine sığacak büyüklükte pürüzsüz bir küre veya koni oluşturularak tornaya hazır hale getirilir.
Çarkta Form Vermenin 6 Temel Aşaması
Seramik çarkında yapılan her türlü obje (kase, tabak, vazo, silindir) mantıksal bir sırayı takip eder. Bu sıralamanın tek bir adımını bile atlamak formun bozulmasına neden olur.
1. Aşama: Çamuru Fırlatma ve Merkezleme (Centering)
Hazırlanan çamur topu, torna başlığının tam ortasına sertçe vurularak yapıştırılır. Torna yüksek devire getirilir ve eller bol su ile ıslatılır. Dirsekler uyluk kemiklerine veya vücuda sabitlenerek destek alınır.
Sol el çamuru yandan iterek merkeze zorlarken, sağ el üstten bastırır. Çamur yukarı doğru bir koni gibi yükseltilir (koni yapma) ve ardından tekrar aşağı bastırılarak oturtulur. Bu işlem çamurun tamamen merkeze oturmasını ve dengelenmesini sağlar. Merkezlenmiş çamur, dönerken elle temas ettiğinde hiç titreme veya yalpalanma hissettirmez.
2. Aşama: Çamuru Açma (Opening)
Çamur merkezlendikten sonra torna hızı orta seviyeye düşürülür. Başparmaklar veya orta parmaklar çamurun tam ortasından aşağıya doğru dikey bir baskı uygular. Çamurun tabanında yaklaşık 1 – 1.5 cm kalınlık kalana kadar derinleşmeye devam edilir. Taban kalınlığını kontrol etmek için iğne aracı (düzeltme iğnesi) saplanarak ölçüm yapılabilir.
3. Aşama: Taban Oluşturma
Açılan deliğin iç tabanı, parmaklar içten dışa doğru çekilerek genişletilir. Oluşturulacak formun düz tabanlı bir silindir mi yoksa kavisli bir kase mi olacağına bu aşamada karar verilir. Taban ahşap bir sistre ile düzleştirilerek sıkıştırılır. Tabanın iyi sıkıştırılması, kuruma esnasında taban çatlamalarını (S-çatlağı) önler.
4. Aşama: Duvar Yükseltme (Pulling)
Form vermenin en heyecan verici adımı duvar yükseltmedir. Torna hızı yavaşlatılır. Sol el formun içinde, sağ el ise dış kısımda yer alır. İki elin parmak uçları (genellikle dışta eklem yeri veya sünger, içte işaret parmağı) aynı hizada ve çamur duvarını hafifçe sıkıştıracak şekilde konumlandırılır.
Aşağıdan yukarıya doğru sabit bir hızda eller birlikte kaydırılır. Çamur bu basınçla yukarı doğru uzar ve duvar kalınlığı incelir. Bu yükseltme hareketi formun yüksekliğine göre 3-4 tekrarda tamamlanır.
Silindir form, tüm karmaşık seramik objelerin temelidir. Bir vazo veya sürahi yapmadan önce mükemmel bir silindir çekebilmek gerekir. Dışarıdaki elinizin uyguladığı hafif içe doğru basınç, silindirin huni gibi dışa açılmasını engeller ve formun dik yükselmesini sağlar.
5. Aşama: Formu Biçimlendirme
Yeterli yüksekliğe ve duvar inceliğine ulaşan silindir, istenen nihai forma dönüştürülür. İçeriden dışarıya yapılan parmak baskısı formu genişletip göbeklendirirken (kase veya vazo karnı), dışarıdan içeriye yapılan baskı formu daraltır (vazo boynu). Bu aşamada esnek sistreler kullanılarak dış yüzeydeki su ve çamur izleri silinir, form pürüzsüzleştirilir.
6. Aşama: Çarktan Çıkarma ve Kurutma
Form tamamlandığında içindeki birikmiş su sünger yardımıyla çekilir. Formun ağız kısmı rötuşlanır. Torna çok yavaş dönerken gergin bir kesme teli (misina) su ile ıslatılır ve torna başlığının yüzeyine tam temas edecek şekilde çekilerek çamur tabandan kesilir. Form, eller ıslatılmadan nazikçe tutularak veya ahşap altlık (bat) ile birlikte kurumaya alınır.
Tornada Deri Sertliği ve Rötuş (Trimming) İşlemi
Çarktan çıkan yaş seramik formu hemen kullanılamaz veya fırınlanamaz. Ürün, neminin bir kısmını kaybederek
deri sertliği (leather-hard) kıvamına ulaşmalıdır. Bu aşamada ürün, şeklini koruyacak kadar sert ancak kazınabilecek kadar esnektir. Form ters çevrilerek çark üzerine tekrar merkezlenir ve rötuş (traşlama) bıçakları yardımıyla taban kısmındaki fazla çamur temizlenerek estetik bir dip ve ayak formu kazandırılır. Rötuş tamamlandıktan sonra ürün, çatlamayı önlemek için doğrudan güneş almayan, hava akımsız bir ortamda yavaşça kurutulur ve ardından ilk pişirim (bisküvi pişirimi) aşamasına geçilir.

